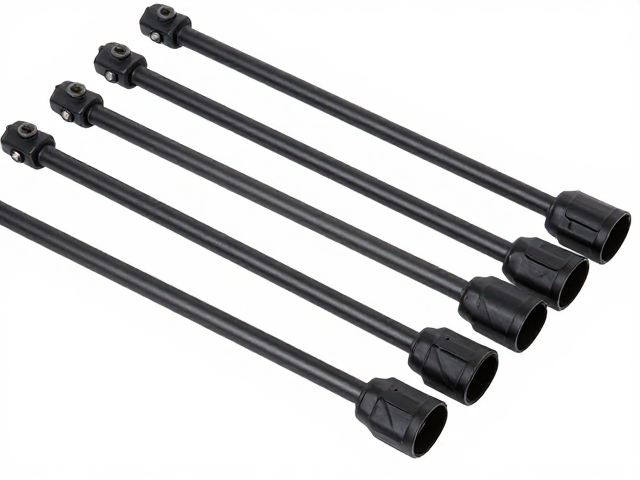
天幕折叠支撑杆件的结构特性与受力分析
天幕支撑杆件在折叠状态下通常采用多节套接或弹簧球头连接的设计,这种结构为了兼顾收纳体积与展开后的强度,对材料的热处理工艺及管材壁厚有着严格要求。常见的材质多为航空铝合金6061-T6或7075-T6,其屈服强度差异直接决定了杆件在大风环境下的抗弯折能力。在展开状态下,杆件内部通常设有中心拉绳或内置钢芯,通过预紧力消除连接处的间隙,这是防止天幕在风中产生高频晃动导致连接点疲劳断裂的关键物理机制。
车缝工艺在支撑杆件的固定中扮演着从静态支撑到动态固定的角色,尤其是在快挂扣与杆体连接处,高强度的尼龙织带或涤纶织带需要通过精密的缝纫线迹进行加固。标准的加固方式通常采用回形针式缝法或多重锁边缝,线迹密度需达到每英寸12-15针以上,以确保在承受垂直载荷和水平风阻时,缝线不会因摩擦或拉伸而崩断。此外,缝线与织带的接合处常辅以热熔胶或超声波焊接处理,进一步削弱雨水渗透和紫外线老化对缝纫线的侵蚀,延长整体组件的使用寿命。
加固车缝工艺的核心标准与检测细节
在评估支撑杆件连接处的车缝质量时,线材的材质选择是首要考量因素,目前行业内普遍使用高强度的涤纶线或经过防紫外线处理的尼龙线,其断裂强力需远高于织带本身的受力极限。缝线的颜色通常与织带形成对比,以便于使用者快速识别线迹是否出现松动或脱线现象。高质量的车缝要求线迹均匀、无跳针、无浮线,且在织带折叠处内部无多余线头残留,这些细节直接影响户外复杂环境下的可靠性,任何细微的线头磨损都可能成为受力断裂的起始点。
织带与金属扣具或塑料连接件的缝合方式需符合力学分散原则,避免应力集中在单一缝线点上。常见的加固设计会在连接件根部增加三角补强片,并通过双层或交叉缝法将补强片与主织带固定,从而将集中载荷分散至更大的织带面积。检测时可通过观察缝线在织带表面的嵌入深度来判断,优质工艺中缝线应适度嵌入织带纤维中,既保证了牢固度又减少了因摩擦导致的表面磨损,这种工艺细节在长期户外使用后能显著降低连接失效的风险。
选购指南中的材质甄别与工艺验证
选购时应重点关注支撑杆件的管壁厚度与表面处理工艺,管壁厚度直接影响杆件的刚度,一般建议主支撑杆壁厚不低于0.8mm,且表面应经过阳极氧化或喷砂处理以提升耐腐蚀性。在验证车缝工艺时,可轻轻拉扯连接处的织带,观察缝线是否有变形或织带纤维是否被割伤,同时检查连接件与织带结合处是否有明显的缝隙或错位。对于带有快挂功能的杆件,需确认快挂扣的弹簧复位是否灵敏,以及缝线是否对快挂的活动范围构成阻碍,确保开合顺畅且无松动迹象。
数据验证方面,可参考厂家提供的管材硬度测试报告或抗拉强度参数,但需结合实际使用场景进行判断,例如在山区大风环境下,应优先选择带有内置钢芯或加厚铝合金的杆件,并确认其连接处的缝线经过防紫外线处理。此外,观察产品细节处的做工一致性,如缝线起止点的打结处理是否牢固、织带边缘是否有烧边处理以防止散线,这些微观工艺特征能直观反映制造商的质量控制水平,帮助用户规避因工艺缺陷导致的潜在安全隐患。