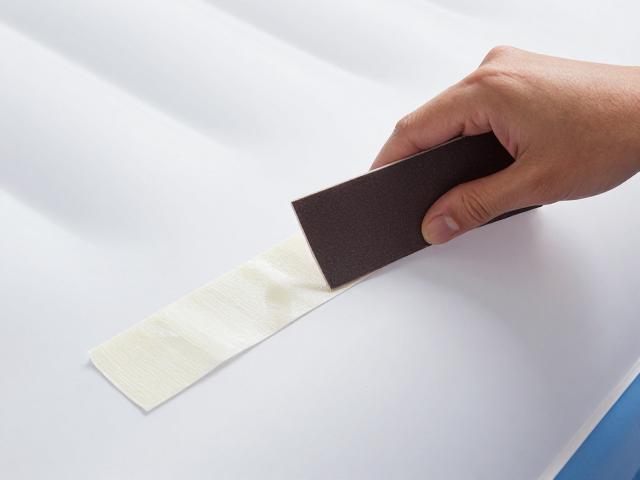
充气床修补前的准备工作与材料选择
修补尼龙面料的充气床时,核心在于对受损区域的清洁与打磨处理,这是决定修补片能否牢固贴合的关键步骤。需要准备的工具包括专用的修补胶片、高目数砂纸(通常为600-1000目)、无水酒精或专用清洁剂、干净的棉布或无绒纸,以及用于压合的重物或夹具。在操作前,务必确认充气床已完全排空气体,确保表面平整且无张力,避免因面料紧绷导致修补失败。
不同材质的充气床对打磨力度和胶水类型要求不同,尼龙和PVC面料的表面处理逻辑存在显著差异。对于常见的尼龙面料,其表面通常经过防撕裂涂层处理,直接粘贴难以渗透,因此必须通过物理打磨去除表面涂层,增加粗糙度以提升附着力。若误用适用于PVC的强力胶水或未进行充分打磨,修补处极易在充气后因应力集中而再次开裂。
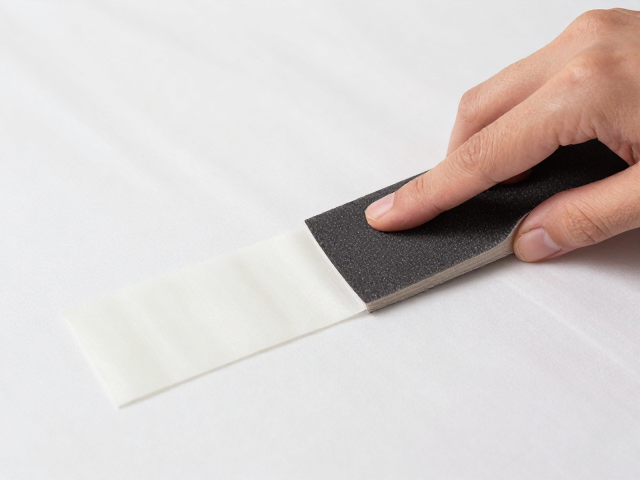
砂纸打磨尼龙面料的具体操作步骤
使用砂纸打磨受损区域时,需将砂纸平铺在修补位置,以画圈方式均匀打磨,打磨范围应大于修补胶片的尺寸至少2-3厘米,以确保边缘有足够的粘合面积。操作过程中需保持力度均匀,避免局部过度磨损导致面料变薄甚至破损。打磨完成后,面料表面应呈现均匀的哑光状态,无光泽感表明表面涂层已有效去除。
打磨结束后,必须彻底清除残留的粉尘和碎屑,这是许多用户容易忽略的细节。使用无水酒精蘸取棉布,对打磨区域进行擦拭清洁,随后等待酒精完全挥发。若残留粉尘未清理干净,会像隔离层一样阻碍修补胶片与尼龙基材的直接接触,导致粘合强度大幅下降。清洁过程中需反复更换棉布,确保无二次污染,保持工作环境的干燥与洁净。
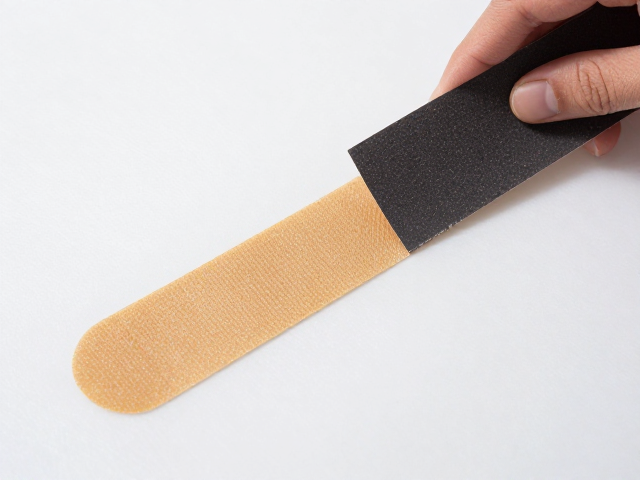
修补胶片的贴合与固化技巧
将修补胶片覆盖于打磨好的区域时,需先撕去胶片底部的离型纸,对准位置后轻轻放下,避免产生气泡或褶皱。从中心向四周缓慢按压,利用手掌温度或专用滚轮排出内部空气,确保胶片与面料紧密贴合。对于大面积修补,可采用分段按压的方式,逐步向边缘推进,防止空气被困在夹层中形成空鼓。
贴合完成后,需施加持续且均匀的压力进行固化,压力大小建议控制在2-5公斤左右,持续时间通常为2-4小时,具体时长受环境温度影响较大。高温环境下固化速度较快,低温环境下则需适当延长等待时间。固化期间严禁移动或拉扯修补部位,确保粘合剂分子与尼龙纤维完成充分交联反应。
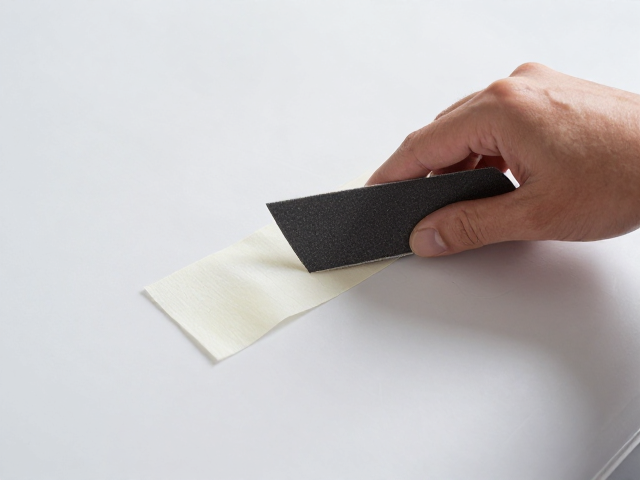
修补后的检查与日常维护建议
固化结束后,轻轻按压修补区域边缘,检查是否有翘边或松动现象。若发现局部粘合不实,可使用吹风机低温加热后重新按压,但需严格控制温度,避免高温损伤尼龙面料导致熔化或变形。确认无异常后,可缓慢充气至标准气压,观察修补处是否有渗漏或变形情况,完成最终测试。
日常使用中,充气床应避免接触尖锐物体及高温热源,以减少再次破损的风险。若需清洗,建议使用软毛刷和中性洗涤剂轻轻刷洗,严禁使用腐蚀性强的化学溶剂,以免破坏面料表面的防护层或已形成的粘合界面。定期检查充气床的气密性,保持存放环境的干燥通风,可有效延长产品使用寿命。